
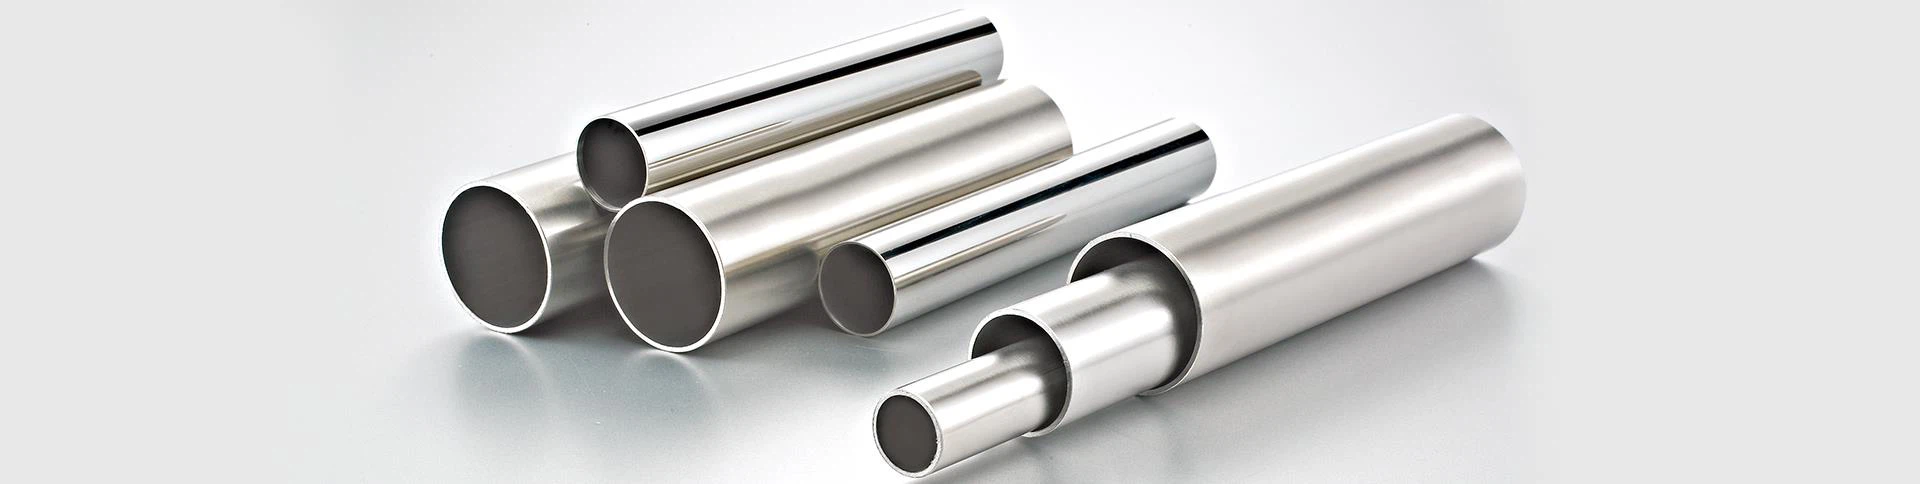

例として、厚さ0。5 mm〜2 mmのステンレス鋼溶接パイプを例にとると、溶接シームは両面が滑らかで、バリがない必要があり、アンダーカットや貫通は許されません。 。溶接における材料の問題は入熱と密接に関連しています。入熱が大きく冷却が遅い場合、高温割れ、腐食割れ、変形が起こりやすくなります。 0010010 nbsp;
溶接方法では、直流タングステンアーク溶接の入熱は小さく、アルゴンの流れは高温金属を保護するだけでなく、一定の冷却効果もあり、溶接の亀裂抵抗を改善し、溶接変形を低減します。ステンレス溶接パイプ;さらに、タングステン電極によって生成される熱も小さく、小さな溶接電流の下でタングステンアークは安定しています。
それはまだ着実に燃えることができ、特に薄肉の溶接に適していますステンレス鋼溶接管。したがって、溶接 0010010 nbsp;薄い 0010010 nbsp;壁のステンレス鋼溶接パイプは、直流タングステン不活性ガスアーク溶接で直接接続する必要があります。
にメールしてください:sxthsteel@sxth-group.com 0010010 nbsp;詳細
Shaanxi Tonghui Steel Co.、Ltd、は、流通、加工、および 0010010 nbsp;輸出 0010010 nbsp;ステンレス鋼パイプ/シート/コイル/バー/プロファイル/継手/に特化した中国のリーディングカンパニーです。ワイヤーなどは 10 年以上。 0010010 nbsp;


