
導入
たとえ熟練した溶接工であっても、溶接は 薄肉ステンレス鋼管挑戦的になる可能性があります。強度が高く、軽量で耐食性に優れているため、幅広い産業で使用されています。ただし、不適切に扱われると、肉厚が薄いため、溶け込み、歪み、その他の溶接欠陥が発生する可能性があります。このガイドでは、高品質で長持ちする結果を保証するための、薄肉ステンレス鋼パイプの溶接のベスト プラクティスについて説明します。
薄肉ステンレス鋼管を理解する
軽量で耐食性があるため、肉厚の薄いステンレス鋼パイプはさまざまな業界で不可欠なコンポーネントです。

薄肉ステンレス鋼管にはこんな特徴があります
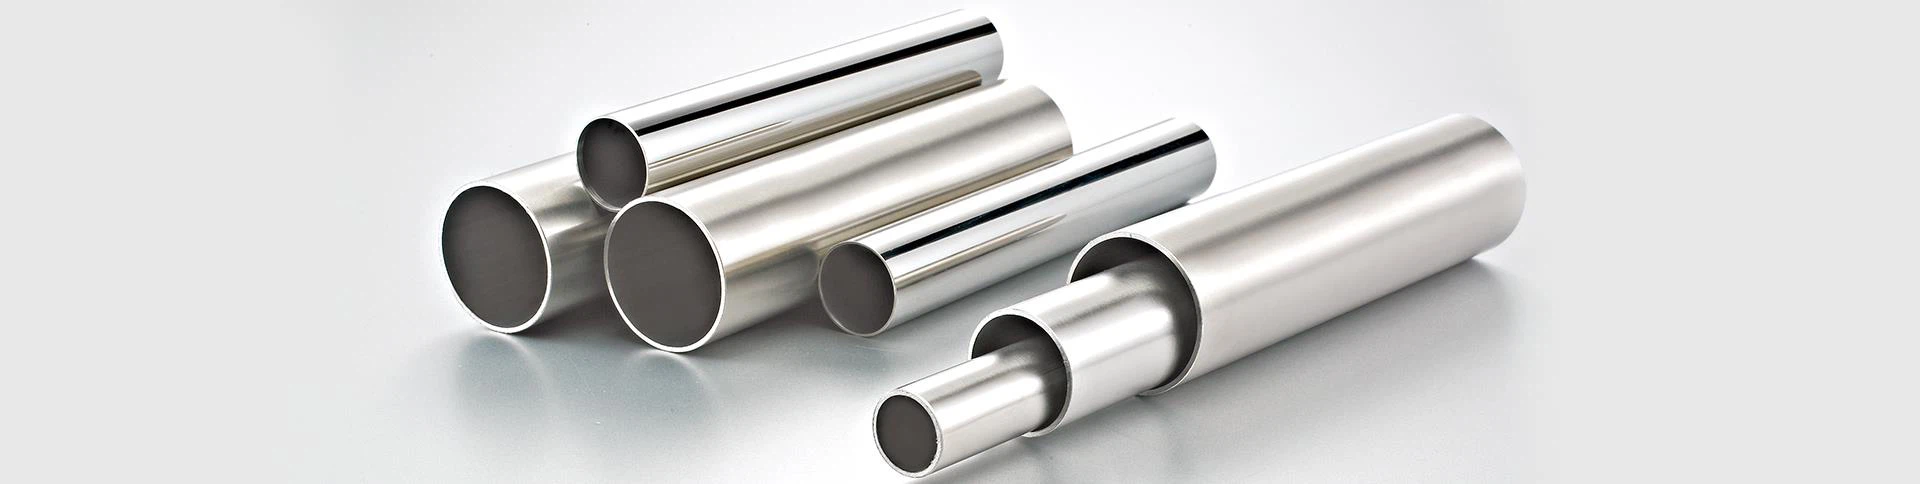
標準的なパイプと比較すると、製造されたステンレス鋼パイプは肉厚が薄いです。 薄肉ステンレス鋼管メーカー肉厚が比較的薄いことが特徴で、強度を維持しながらより柔軟で軽量になります。これらは通常、耐久性と耐腐食性が高いことで知られる 304 や 316 などのオーステナイト系ステンレス鋼グレードで作られています。
関係者によると、これらのパイプは、軽量化と耐食性が不可欠な自動車、航空宇宙、建設業界での用途に好まれています。そのわずかな壁は、熟練した強度の動きと液体の流れを考慮しており、正確な温度制御や液体の管理を必要とする用途に適しています。
さまざまな産業での使用
薄肉ステンレス鋼管はさまざまな業界で広く使用されています。耐熱性や耐腐食性があるため、自動車製造における燃料供給ラインや排気システムに使用されています。軽量であるため、構造の完全性を損なうことなく、航空宇宙用途での燃料効率が向上します。
さらに、これらのパイプは耐腐食性により、過酷な環境における耐久性と信頼性を保証するため、産業機械や装置の構築において重要な役割を果たしています。高温や高圧に対する耐性があるため、製油所や化学処理工場でのガスや流体の搬送に適しています。
利点と考察
薄肉処理鋼管の本質的な利点は、その軽量な開発と消費の安全性にあり、これによりコストの予備費が増加し、さまざまな用途での寿命が延長されます。壁が薄いため、作成と取り付けが簡単になり、組み立て時の労力と時間を節約できます。
ただし、ゲージが薄いため、取り扱いや設置の際には機械的損傷を考慮することが不可欠です。性能に影響を与える可能性のあるへこみや穴あきを避けるために、適切な取り扱い技術と保護措置を講じることをお勧めします。
結論として、重要な用途向けの軽量で耐食性のあるソリューションにより、肉厚の薄いステンレス鋼パイプが現代の産業に不可欠なものとなっています。自動車、航空宇宙、建設、産業分野でその利点を効果的に活用するには、その独特の特性、多数の用途、および用途の考慮事項を理解する必要があります。体重を減らして強さを強化する彼らの能力は、実行力と生産性が最優先される好ましい決定に落ち着きます。
薄肉ステンレス鋼管の溶接準備
適切な準備が、製造された肉厚の薄いステンレス鋼パイプで高品質の溶接を実現する鍵となります。 薄肉ステンレス鋼管工場。最良の結果を確実に得るには、次の手順に従ってください。
表面の清掃: ステンレス鋼のワイヤー ブラシまたはアセトンを使用して、パイプの表面から汚れ、油、または汚染物質を取り除きます。このステップは、溶接部の汚染を防止し、強力な接合を確保するために非常に重要です。
パイプを位置合わせする: パイプ位置合わせクランプを使用して、正確に取り付けられるようにします。たとえ小さなミスアライメントであっても、最終溶接部に弱い箇所や漏れが発生する可能性があります。
適切なジョイントを作成する: 薄肉パイプの場合、多くの場合、わずかなギャップ (約 1/16 インチ) のある突き合わせジョイントが推奨されます。このギャップにより浸透が向上し、焼き付きのリスクが軽減されます。
バッキング ガスを使用する: パイプ内にバッキング ガス (通常は純粋なアルゴン) を提供するパージ システムをセットアップします。これにより溶接部の内側の酸化が防止され、きれいで強力な接合が保証されます。
パイプを適切に準備したら、溶接を開始する準備が整いました。肉厚の薄いステンレス鋼パイプに最適な溶接技術を見てみましょう。
薄肉ステンレス鋼管の溶接技術
肉厚の薄いステンレス鋼パイプの溶接に関しては、TIG (タングステン不活性ガス) 溶接とオービタル溶接という 2 つの方法が精度と制御の点で優れています。
TIG溶接
TIG溶接は、ステンレス鋼の薄肉パイプを溶接する最も一般的な方法です。 薄肉ステンレス鋼管の供給業者その精度と高品質の溶接を実現できる能力によるものです。 TIG 溶接を成功させるためのヒントをいくつか紹介します。
純粋なアルゴン シールド ガスを使用します。これにより、ステンレス鋼に最高のアーク安定性と溶接品質が得られます。
適切な溶加材を選択する: 304 ステンレス鋼の場合は ER308L など、母材の金属組成に一致する溶加材を選択します。
入熱の制御: 低アンペア数とパルス電流を使用して、入熱を最小限に抑え、焼き付きのリスクを軽減します。
一定の移動速度を維持する: 均一な熱分布と溶接の溶け込みを確保するために、一定のペースで移動します。
軌道溶接
大量生産や極めて安定した溶接が必要な用途には、オービタル溶接が最適な選択肢です。この自動化されたプロセスには、いくつかの利点があります。
長い配管にわたって一貫した溶接品質を実現
人的ミスのリスクの軽減
手の届きにくい場所でも溶接可能
溶接パラメータの正確な制御
選択した方法に関係なく、実際のパイプを溶接する前に、必ずスクラップ片で数回テスト溶接を行って設定を調整してください。
溶接後の処理
溶接後は、可能な限り最高の耐食性を確保するために溶接領域を適切に処理することが重要です。
溶接部の清掃: ステンレス鋼のワイヤー ブラシまたは酸洗ペーストを使用して、熱による着色や酸化を除去します。
表面を不動態化する: 不動態化溶液を塗布して、ステンレス鋼に耐食性を与える酸化クロム層を復元します。
溶接部を検査する: 目視検査と、必要に応じて非破壊検査方法を使用して、溶接部の品質と完全性を確認します。
結論
これらのガイドラインに従えば、壁が狭いステンレス鋼パイプに堅牢で優れた溶接を作成できます。この難しい溶接技術を習得するには、練習と忍耐の両方が必要であることに注意してください。
ステンレス製品やプレミアム製品の取り扱いに関する専門的なアドバイスが必要な場合薄肉ステンレス鋼管、遠慮せずにTonghuiまでご連絡ください。生産および流通における 10 年以上の経験を持つ当社は、お客様のニーズに最適なステンレス鋼製品を見つけるお手伝いをいたします。までメールでお問い合わせくださいsxthsteel@sxth-group.comステンレス鋼パイプおよびその他の金属仕上げの在庫に関する詳細については、できるだけ早くお問い合わせください。


