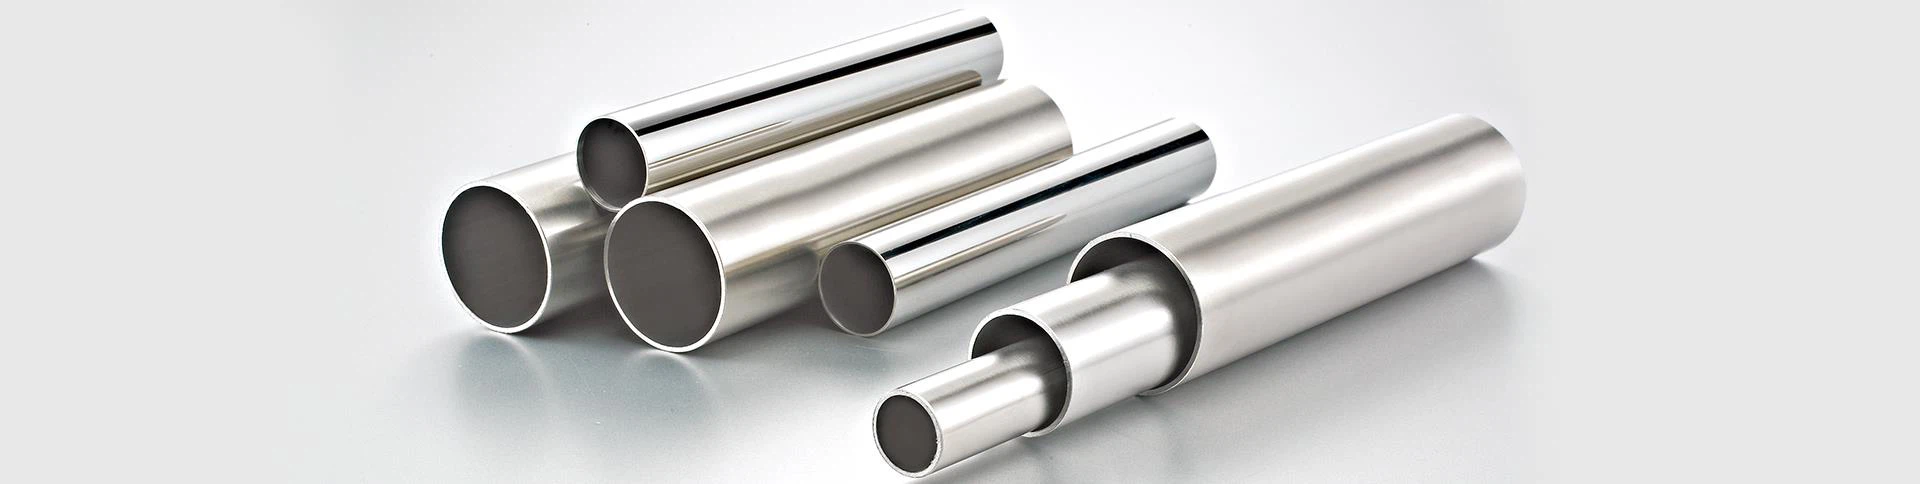
の溶接を取るステンレス鋼管厚さ0。5 mm〜2mmの例では、溶接シームは両面で滑らかでバリがないものとし、アンダーカットや不完全な溶け込みは許可されません。 0010010 nbsp;
溶接における材料の問題は入熱と密接に関連しています。入熱が大きく、冷却が遅い場合、高温割れ、腐食割れ、変形が発生しやすくなります。 0010010 nbsp;

溶接方法では、直流タングステンアルゴンアーク溶接の入熱は小さく、アルゴンの流れは高温金属を保護するだけでなく、一定の冷却効果もあり、溶接部の耐亀裂性を向上させ、の溶接変形パイプ;さらに、タングステン電極の熱出力は小さく、タングステンアークは安定しているため、小さな溶接電流でも安定して燃焼でき、特にパイプ溶接に適しています。 0010010 nbsp;
したがって、溶接には直流TIG溶接の方法を選択する必要があります。薄肉ステンレス鋼管.
にメールしてください:sxthsteel@sxth-group.com 0010010 nbsp;詳細