

導入
ステンレス鋼管の溶接、特に316L ステンレス鋼溶接パイプ、精度、知識、適切なテクニックが必要なスキルです。 DIY 愛好家であっても、プロの溶接工であっても、この耐食性材料を使用する作業の微妙な違いを理解することは、強力で耐久性のある溶接を実現するために非常に重要です。このガイドでは、溶接プロジェクトを確実に成功させるための重要な考慮事項とベスト プラクティスを中心に、プロセスを順を追って説明します。
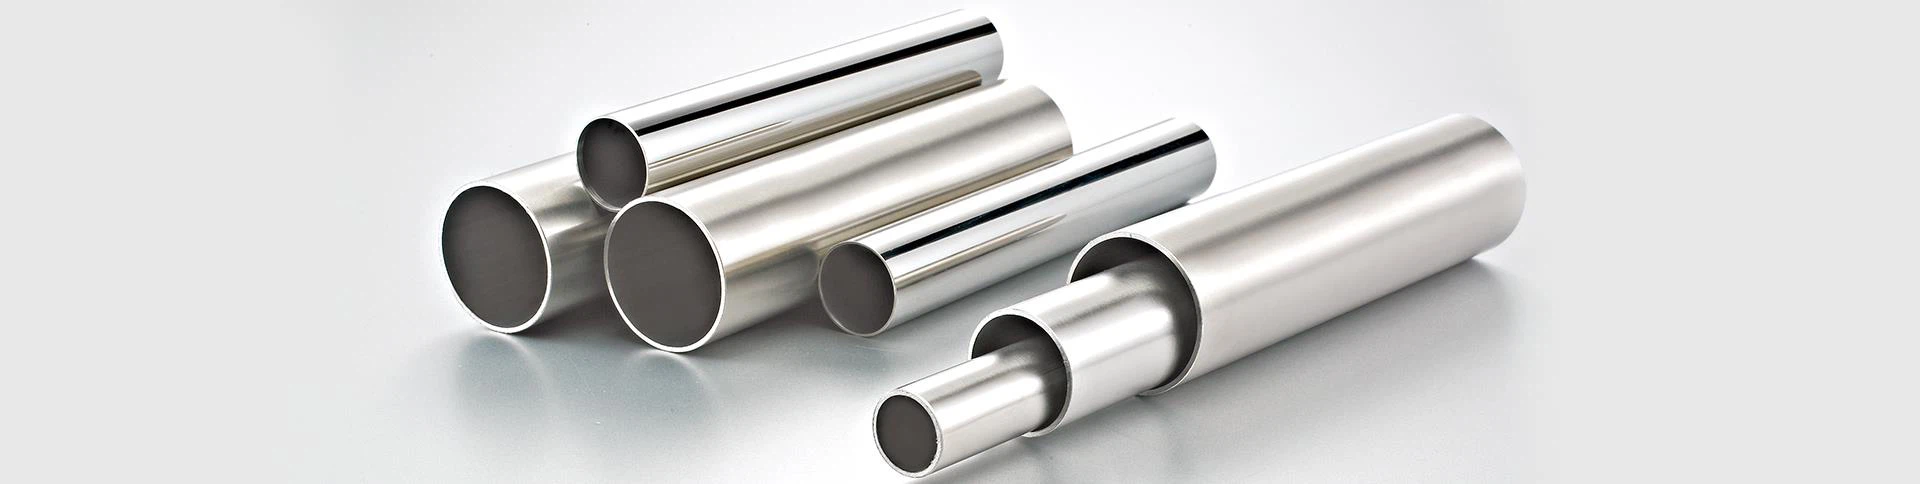
316L ステンレス鋼溶接管について
溶接プロセスに入る前に、何がユニークなのかを理解することが重要です。 316L ステンレス鋼は、過酷な環境における優れた耐食性で知られる 316 合金の低炭素バリエーションです。モリブデンが含まれているため、304 ステンレス鋼と比較して孔食や隙間腐食に対する耐性が向上します。そのため、耐食性が重要な海洋環境、製薬、食品加工、化学産業での用途に最適です。

溶接管の特徴と用途
これらは TIG またはレーザー溶接技術を使用して製造されており、溶接の高精度と完全性が保証されています。これらのパイプは、医薬品製造や半導体製造など、厳しい清浄度と耐食性が要求される業界で好まれています。滑らかな内面により汚染や細菌の増殖のリスクが最小限に抑えられ、食品および飲料の加工における衛生基準を満たします。
溶接技術とベストプラクティス
溶接316L 装飾溶接管材料の特性を維持するには、溶接技術とパラメータを慎重に検討する必要があります。
溶接前の準備: 表面の洗浄と接合部の位置合わせは、汚染を防止し、適切な融合を確保するために非常に重要です。
溶接プロセス: TIG (タングステン不活性ガス) 溶接は、その精度と入熱の制御により一般的に使用されます。耐食性と機械的特性を維持するには、適切なシールド ガス (通常はアルゴン) と溶加材 (ER316L など) の選択が不可欠です。
溶接後の処理: 溶接部の耐食性を回復し、潜在的な鋭敏化の問題を排除するには、熱処理または不動態化が必要な場合があります。
ステンレス鋼パイプを理解するには、その組成、耐食性、適切な溶接技術の重要性を認識する必要があります。溶接とマテリアルハンドリングのベストプラクティスを遵守することで、メーカーは厳しい業界基準を満たす耐久性のある高品質のステンレス鋼パイプを提供できます。
ステンレス鋼管の溶接準備
高品質の溶接を実現するには、適切な準備が鍵となります。ステンレス鋼溶接管。従うべき手順は次のとおりです。
溶接面の準備
ステンレス鋼パイプの溶接を成功させるには、適切な表面処理が不可欠です。まず、表面を徹底的に洗浄して、油、グリース、酸化物などの汚染物質を除去します。これは、溶剤、脱脂剤、またはワイヤーブラシなどの機械的方法を使用して実現できます。表面がきれいであれば、溶接の完全性が向上し、溶接中の気孔や融着の欠如などの欠陥のリスクが軽減されます。
適切な溶接方法と溶接装置の選択
適切な溶接方法の選択は、パイプの厚さ、アクセスのしやすさ、必要な溶接品質などの要因によって決まります。 TIG (タングステン不活性ガス) 溶接は、その精度と、最小限の入熱で高品質の溶接を実現できるため、一般にステンレス鋼に好まれます。より厚いパイプや構造溶接の場合は、より高い堆積速度とより速い溶接速度を実現する MIG (金属不活性ガス) 溶接が適している場合があります。
溶接パラメータの設定
溶接方法を選択したら、適切な溶接パラメータを設定することが重要です。これには、パイプの厚さや材料グレードに合わせて溶接電流、電圧、移動速度を調整することが含まれます。通常はアルゴンまたは混合ガスを使用した適切なガスシールドは、溶接池を酸化から保護し、きれいな溶接を保証します。さらに、母材のグレードに適合する適切な溶加材を選択することで、溶接継手の適切な強度と耐食性が確保されます。
ジョイントのフィット感と位置合わせを確保する
ステンレス鋼パイプに強力で耐久性のある溶接を行うには、正確なジョイントの取り付けと位置合わせを達成することが不可欠です。クランプまたは固定具を使用してパイプを所定の位置に保持し、溶接プロセス全体を通じて位置合わせを維持します。適切に取り付けることで溶接応力と歪みが軽減され、最終的な溶接が寸法および構造要件を確実に満たすようになります。
溶接の準備 i工業用ステンレス鋼溶接管s には、材料グレードの理解、徹底的な表面処理、適切な溶接方法と装置の選択、正しい溶接パラメータの設定、正確な接合部の取り付けと位置合わせの確保が含まれます。これらの工程を丁寧に行うことで、溶接工は耐食性と機械的特性に優れた高品質な溶接を実現し、食品加工、製薬、石油化学などのさまざまな業界の厳しい要件を満たします。適切な準備と実行は、要求の厳しい用途においてステンレス鋼パイプ溶接の完全性と寿命を確保するための鍵となります。

ステンレス鋼管の溶接技術
準備が整ったので、溶接プロセスに移りましょう。
1. 仮付け溶接: パイプ接合部の周囲の重要な点に仮付け溶接を配置することから始めます。これは、溶接プロセス中に位置合わせを維持するのに役立ちます。
2. ルートパス: ルートパスから始めて、完全な浸透を達成することに重点を置きます。より良い制御を得るには、より小さな直径のフィラーロッドとより低いアンペア数を使用してください。
3. ホットパス: ルートパスに続いてホットパスを使用して溶接を強化し、適切な融合を確保します。
4. 充填およびキャップ パス: 充填およびキャップ パスで溶接を完了し、溶接を目的の厚さとプロファイルに構築します。
5. 入熱の制御: ステンレス鋼は熱に弱いため、入熱を管理することが重要です。歪みを最小限に抑えるには、パルス溶接技術または千鳥溶接パターンを使用します。
6. 清浄度の維持: パスの間に、ステンレス鋼ワイヤー ブラシを使用して溶接領域を清掃し、酸化層や汚染物質を除去します。
7. 溶接後処理:溶接後は、溶接部の耐食性を回復するために溶接後熱処理または酸洗を検討してください。
ステンレス鋼溶接パイプの溶接は練習すれば完璧になることを忘れないでください。実際のプロジェクトに進む前に、テクニックを調整するためにいくつかのテストピースから始めます。
結論
これらのガイドラインに従うことで、高品質の溶接を確実に行うことができます。316L ステンレス鋼溶接パイプ。小規模プロジェクトで作業している場合でも、産業用途で作業している場合でも、これらの技術は溶接部の強度、耐久性、耐食性を確保するのに役立ちます。
次のプロジェクトで高品質のステンレス鋼パイプやその他の金属材料をお探しの場合は、遠慮なく通輝にお問い合わせください。幅広いステンレス製品の製造と販売における 10 年以上の経験を持つ当社は、お客様のニーズに最適な材料を見つけるお手伝いをいたします。お問い合わせ先sxthsteel@sxth-group.com詳細については、または注文してください。


